Dans le pliage de tôle, obtenir le bon angle ne suffit pas toujours à garantir une pièce conforme. Le rayon intérieur du pli joue également un rôle déterminant dans la géométrie finale. Il dépend de plusieurs paramètres, notamment du matériau, de son épaisseur et de l’outillage utilisé. Bien l’anticiper permet de limiter les défauts et de faciliter l’intégration des pièces dans leur futur assemblage.
Le rayon intérieur, un paramètre à adapter à chaque matière
Lorsqu’une tôle est pliée, la matière subit deux déformations : la face extérieure du pli s’étire tandis que la face intérieure se comprime. Le rayon de pliage correspond à la courbure intérieure obtenue après cette opération.
Un rayon trop serré peut provoquer des fissures ou fragiliser certaines matières. À l’inverse, un rayon trop important, s’il n’a pas été anticipé, peut modifier les dimensions attendues et compromettre l’intégration de la pièce.
Le choix dépend notamment de l’épaisseur, des caractéristiques mécaniques et du sens de laminage de la tôle. L’acier, l’inox et l’aluminium présentent des comportements différents face à la déformation.
En pliage en l’air, l’ouverture du vé de la presse plieuse influence également le rayon intérieur obtenu. La maîtrise de ces paramètres permet de définir une solution adaptée à chaque géométrie, sans imposer inutilement de contraintes à la matière.
Le retour élastique, un phénomène à anticiper
Le rayon ne constitue pas le seul élément à prendre en compte. Lorsqu’une tôle est pliée, elle conserve une certaine élasticité. Après le retrait de l’effort exercé par la machine, le métal tend à retrouver partiellement sa forme initiale : c’est le retour élastique.
Ce phénomène peut entraîner une légère modification de l’angle obtenu. Son importance varie selon la nuance du métal, son épaisseur, le rayon de pliage et la méthode employée.
Pour atteindre la géométrie recherchée, l’opérateur doit donc anticiper cette réaction. Cela passe par le choix des outils, l’adaptation des réglages et, lorsque cela est nécessaire, la vérification du premier pli avant de poursuivre la fabrication.
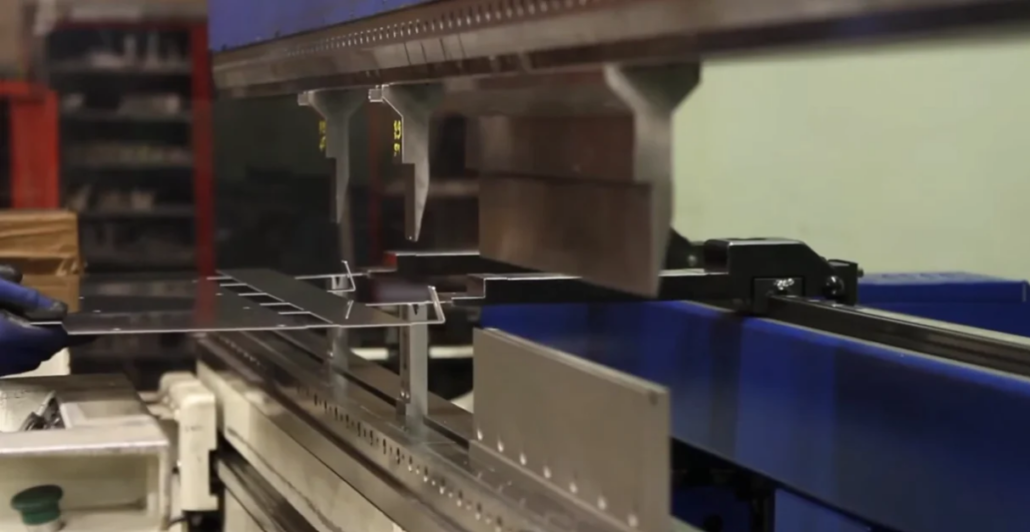
Chez Ogier, les presses plieuses à commande numérique Trumpf et Amada constituent des moyens de production adaptés à ce travail. L’expérience des équipes reste essentielle pour ajuster les paramètres aux particularités de chaque pièce.
Du plan à l’assemblage, une géométrie à maîtriser
L’importance du rayon de pliage se manifeste dès la préparation du projet. La position des plis, leurs dimensions et les distances entre les zones de déformation doivent être étudiées pour assurer la faisabilité de la pièce.
Ces éléments influencent notamment le calcul du développé, c’est-à-dire les dimensions de la tôle plane avant sa mise en forme. Ils doivent être pris en compte en amont de la découpe laser pour obtenir une pièce conforme après pliage.
Sur les pièces comportant plusieurs plis, l’ordre des opérations et l’accessibilité des outils constituent également des points de vigilance. Une préparation adaptée contribue à limiter les reprises et à faciliter les opérations ultérieures, notamment le soudage ou l’assemblage.
Installée à Brignais, l’entreprise Ogier met son expérience du pliage de tôle sur mesure au service des besoins industriels. De la pièce unitaire à la fabrication en série, la maîtrise des rayons et des angles participe à la réalisation de composants métalliques adaptés aux exigences de chaque projet.


