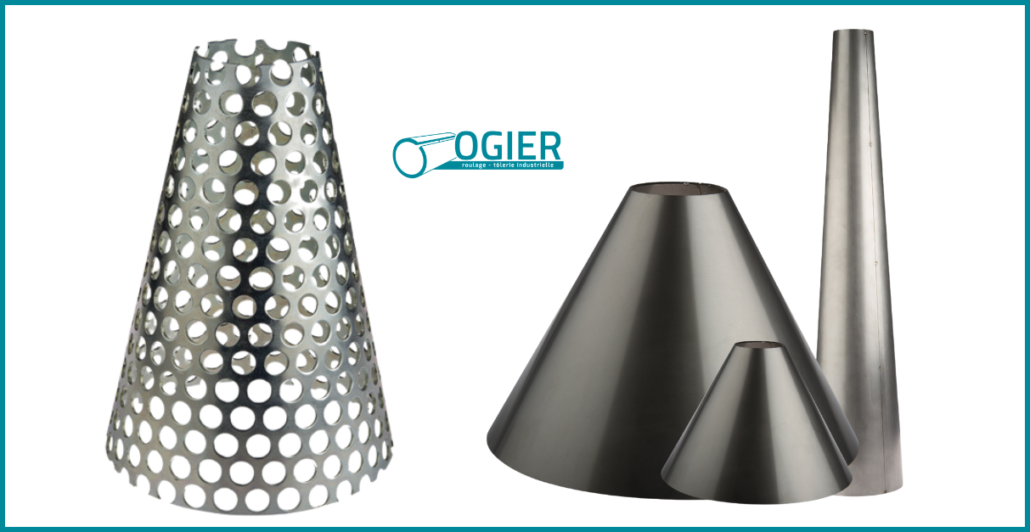
Roulage de cône : du développé à la géométrie finale
Avant de devenir un cône ou un tronc de cône, la pièce se présente sous la forme d’une tôle plane dont la géométrie peut sembler éloignée du résultat attendu. Toute la difficulté du roulage consiste à transformer ce développé avec régularité, tout en maîtrisant simultanément deux diamètres différents. La qualité finale dépend donc autant de la préparation de la pièce que du réglage de la rouleuse.
Préparer un développé adapté à la forme recherchée
Contrairement à un cylindre, obtenu à partir d’un développé rectangulaire, un cône est formé depuis une portion de couronne. Ses dimensions doivent être calculées en fonction du petit diamètre, du grand diamètre, de la hauteur et de l’angle attendus.
La précision de cette préparation est essentielle. Une erreur dans le tracé ou la découpe ne disparaîtra pas pendant le roulage : elle se retrouvera dans la jonction des bords, l’ouverture du cône ou sa hauteur finale.
Il faut également anticiper les éventuelles surlongueurs nécessaires à la fabrication et à l’assemblage. Le roulage commence donc bien avant le passage sur la machine, dès l’analyse du plan et la réalisation du développé.
Faire progresser la tôle selon deux rayons différents
Lors du roulage d’un cylindre, la courbure reste constante sur toute la largeur de la pièce. Pour un cône, elle évolue progressivement entre le petit et le grand diamètre. Les deux côtés de la tôle ne parcourent donc pas la même distance pendant leur passage entre les rouleaux.
La pièce doit être guidée selon une trajectoire précise afin d’obtenir cette variation de rayon sans créer de décalage ni de déformation irrégulière. Plusieurs passages peuvent être nécessaires pour former progressivement la tôle et ajuster la géométrie.
La nuance du métal, son épaisseur et son élasticité influencent également le réglage. Après l’effort exercé par la machine, la matière tend à reprendre partiellement sa forme initiale. Ce retour élastique doit être compensé avec mesure pour ne pas refermer excessivement la pièce.
Préparer une pièce compatible avec la suite de la fabrication
Une fois le roulage terminé, le contrôle ne porte pas uniquement sur les deux diamètres. La hauteur, l’angle, la circularité et l’alignement des bords doivent également être vérifiés.
Cette dernière dimension est déterminante lorsque le cône doit ensuite être soudé ou intégré dans un ensemble. Des bords mal positionnés peuvent compliquer l’accostage, créer un désaffleurement ou imposer des reprises avant l’assemblage.
Le roulage de cône illustre ainsi l’importance de considérer la fabrication dans sa globalité. Chez Ogier, la préparation du développé, la maîtrise du roulage et le contrôle de la géométrie participent à un même objectif : obtenir une pièce régulière, conforme au plan et prête pour les opérations suivantes.


